


 Menu
Choisissez une catégorie
- Brasage tendre
- Outils
- Postes à souder
- Nettoyant pour cordons de soudure
- Positionneurs de soudage
- Dégrippeurs à induction
- Découpeur plasma
- Chargeurs et démarreurs
- Accessoires de gaz
- Refroidisseurs de soudage
- Chariot
- Masque de soudage
- Consommables soudage
- Chimie
- Torche de soudage
- Abrasives
- Produits de sécurité
- Pièces de rechange
- Accessoires de soudage
- Appareils et outils
- Pneumatique
- Nouveautés
- Promotions
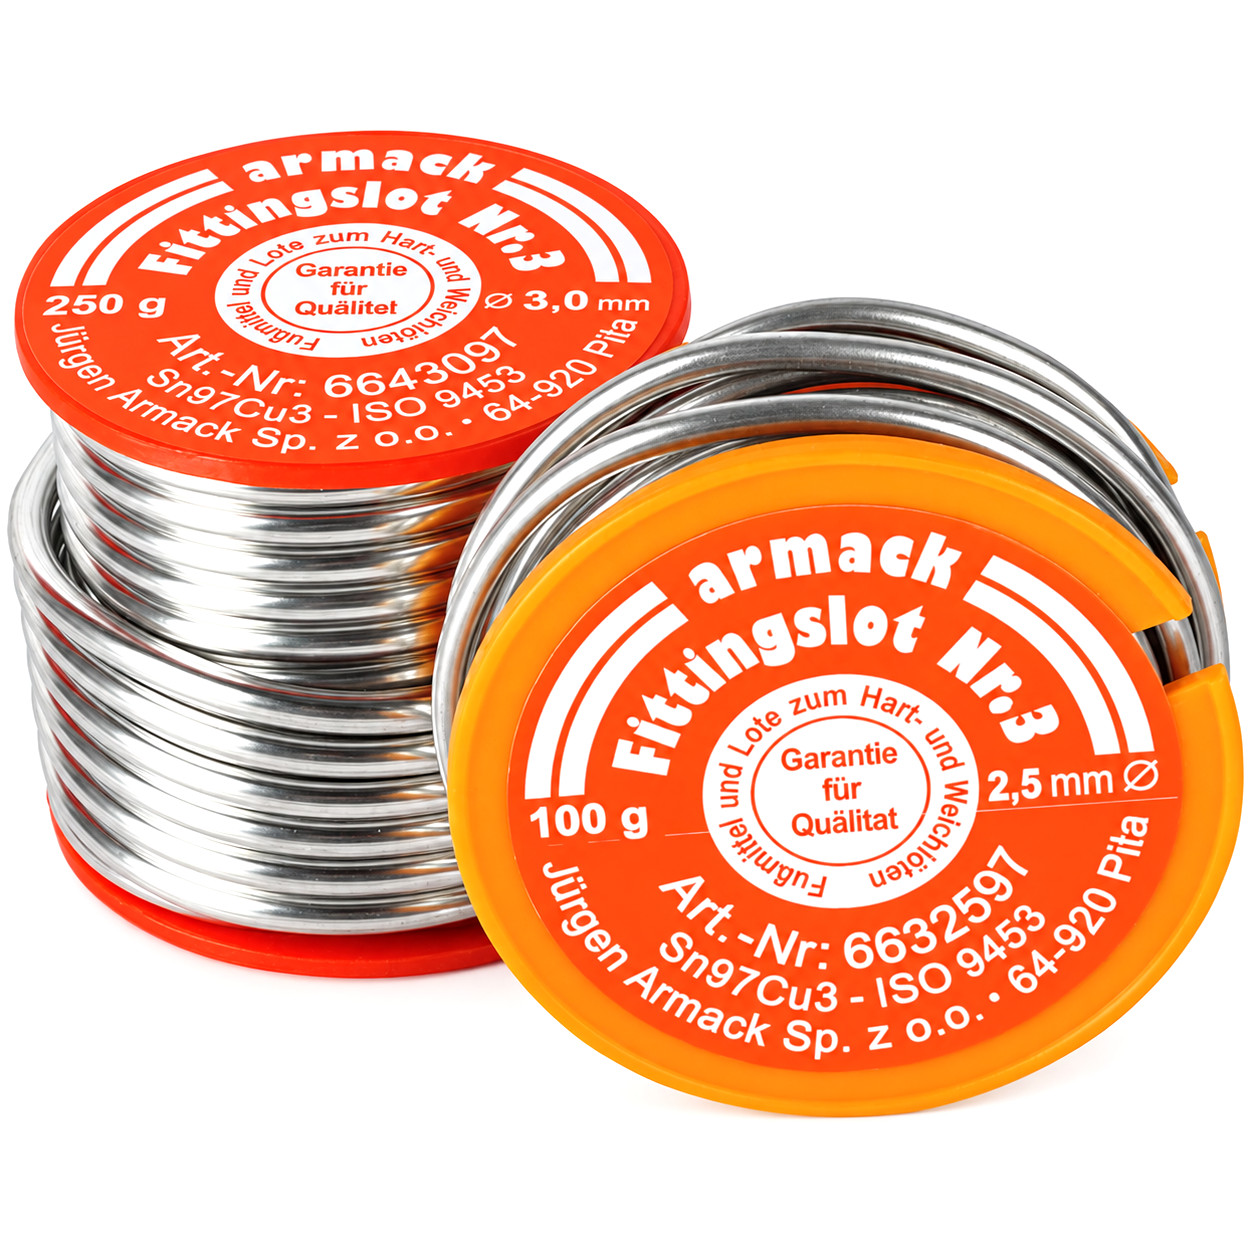
Brasure tendre Sn97Cu3 2,5 mm 100 g pour le brasage tendre du cuivre
Prix régulier:
product unavailable
ajouter à la liste de souhaits
Description
⚡ Brasure tendre ARMACK AMASAN Sn97Cu3 2,5 mm 100 g
ARMACK AMASAN n° 3 Sn97Cu3 est une brasure tendre professionnelle sans plomb en fil, destinée principalement au brasage du cuivre et de ses alliages. Le métal d’apport contient 97 % d’étain et 3 % de cuivre, ce qui le rend adapté aux assemblages d’installation, de maintenance et d’atelier.
La brasure est particulièrement recommandée pour les tubes et raccords en cuivre des installations d’eau potable chaude et froide. Le diamètre du fil de 2,5 mm permet un dosage pratique du métal d’apport, tandis que la plage de fusion de 230–250 °C permet un brasage tendre efficace avec un flux approprié.
✅ Principaux avantages de la brasure ARMACK Sn97Cu3
- Composition sans plomb Sn97Cu3 – 97 % d’étain et 3 % de cuivre.
- Destinée au brasage du cuivre et de ses alliages.
- Pour les installations d’eau potable – adaptée aux tubes et raccords en cuivre.
- Plage de fusion de 230–250 °C – adaptée au brasage tendre.
- Diamètre du fil de 2,5 mm – dosage pratique et contrôlé du métal d’apport.
- Masse de 100 g – conditionnement pratique pour les travaux d’installation et de maintenance.
- Peut être utilisée avec différents flux pour brasage tendre.
- Peut également être utilisée pour le brasage de l’aluminium avec le flux ALU33 approprié.
- Le produit possède une attestation PZH.
✅ Pour tubes et raccords en cuivre
La brasure Sn97Cu3 est largement utilisée pour réaliser des assemblages capillaires de tubes et raccords en cuivre. Elle est particulièrement utile dans les installations nécessitant des assemblages étanches et durables réalisés par brasage tendre.
Le produit peut être utilisé dans les installations d’eau potable chaude et froide, conformément aux exigences DVGW – fiches de travail GW 2 et GW 7.
✅ Applications
ARMACK AMASAN n° 3 Sn97Cu3 peut notamment être utilisée pour :
- braser des tubes en cuivre,
- braser des raccords et connecteurs en cuivre,
- réaliser des installations d’eau potable froide,
- réaliser des installations d’eau potable chaude,
- effectuer des travaux d’installation et de plomberie sanitaire,
- effectuer des travaux de maintenance et de réparation,
- braser le cuivre et les alliages de cuivre,
- braser l’aluminium avec un flux approprié.
✅ Métal d’apport sans plomb Sn97Cu3
La brasure est constituée de l’alliage Sn97Cu3, soit 97 % d’étain et 3 % de cuivre. Il s’agit d’un métal d’apport sans plomb destiné au brasage tendre, particulièrement courant pour les installations en cuivre.
La plage de fusion de 230–250 °C permet de réaliser efficacement l’assemblage lorsque les éléments sont correctement chauffés et qu’un flux approprié est utilisé.
✅ Flux recommandés
Le fabricant indique que la brasure Sn97Cu3 peut notamment être utilisée avec les flux suivants :
- ARMACK CWK,
- ARMACK C66,
- ARMACK FT,
- ARMACK Pasta LF n° 3.
Pour le brasage de l’aluminium, utiliser le flux ARMACK ALU33 approprié.
✅ Utilisation avec la pâte LF n° 3
Dans les installations en cuivre, la brasure Sn97Cu3 est particulièrement souvent utilisée avec la pâte à braser ARMACK LF n° 3. La pâte aide à préparer la surface au brasage et contient une poudre de brasage à grains fins, tandis que le fil Sn97Cu3 sert à compléter la quantité de métal d’apport nécessaire dans l’assemblage.
Cette combinaison permet de réaliser précisément un assemblage capillaire et de contrôler la quantité de brasure apportée.
✅ Comment réaliser correctement l’assemblage ?
Commencer par nettoyer soigneusement l’extrémité du tube mécaniquement à l’aide d’un nettoyant non métallique approprié. Appliquer ensuite une fine couche de pâte ou de flux approprié et insérer le tube à fond dans l’emboîture du raccord.
Chauffer l’assemblage uniformément. Appliquer la brasure sur le bord de l’assemblage chauffé – le métal d’apport doit fondre sous l’effet de la chaleur du matériau chauffé, et non directement sous l’effet de la flamme du chalumeau.
Un assemblage correctement réalisé doit former un anneau de brasure visible et uniforme autour du bord du raccord.
✅ Nettoyage après brasage
Après le travail, éliminer soigneusement les résidus de flux avec un chiffon humide. Pour les installations d’eau, rincer également l’installation conformément aux exigences en vigueur.
Un nettoyage soigneux de l’assemblage contribue à réduire le risque de décoloration et de corrosion des surfaces en cuivre.
✅ Données techniques
- Fabricant : ARMACK
- Série : AMASAN
- Type : Brasure tendre n° 3
- Nature : fil de brasure tendre sans plomb
- Alliage : Sn97Cu3
- Composition : 97 % d’étain / 3 % de cuivre
- Diamètre : 2,5 mm
- Masse : 100 g
- Plage de fusion : 230–250 °C
- Application : cuivre et alliages de cuivre
- Brasage de l’aluminium possible : oui, avec le flux ALU33
- Norme du métal d’apport : DIN EN 29453
- Attestation : PZH
✅ Informations importantes sur l’utilisation
La brasure Sn97Cu3 doit être utilisée avec un flux ou une pâte à braser approprié(e). Choisir le produit en fonction du matériau et de la nature de l’assemblage à réaliser.
Lors du brasage, chauffer l’élément uniformément ; le métal d’apport doit fondre sous l’effet de la chaleur des pièces assemblées. Après le travail, éliminer soigneusement les résidus de flux.